装饰铬层起皮发暗?这4个电镀工艺秘诀,让你的产品质感提升90%!——从底层除油到镀液调控,全面破解镀层脱落、发暗与腐蚀隐患的工艺指南发表时间:2026-09-12 11:58网址:http://www.szwaken.com/sys-nd/325.html 很多时候,我们在车间里转一圈,或者去客户的退货区看一眼,就会发现一个让所有电镀厂头疼的共同问题:原本应该光洁如新的装饰镀铬件,要么表面起了细密的气泡甚至脱皮,要么光泽黯淡无光,像蒙了一层洗不掉的灰雾。老实说,装饰镀铬这活儿,看着简单,不就是把产品往槽液里一挂,通上电等着出炉吗?但真正在一线守过槽子的人都清楚,镀铬简直就是表面处理里的“姑奶奶”,脾气大、要求高、稍有不顺就给你脸色看。 现在的客户也挑剔,早些年只要亮就行,现在不仅要亮,还得耐 盐雾、抗指纹、不起皮、不发暗。面对越来越高的质检标准,不少老师傅也开始犯难。其实,一切表面缺陷的背后,都是工艺细节的失衡。想要彻底告别起皮发暗的梦魇,光靠祈祷和碰运气是没用的。我们必须剥丝抽茧,从电化学的底层逻辑去重新梳理我们的生产线。今天,我就把这些年踩过的坑和总结出的四个核心工艺秘诀和大家掰扯掰扯,希望能帮你在提质增效的路上少走些弯路。
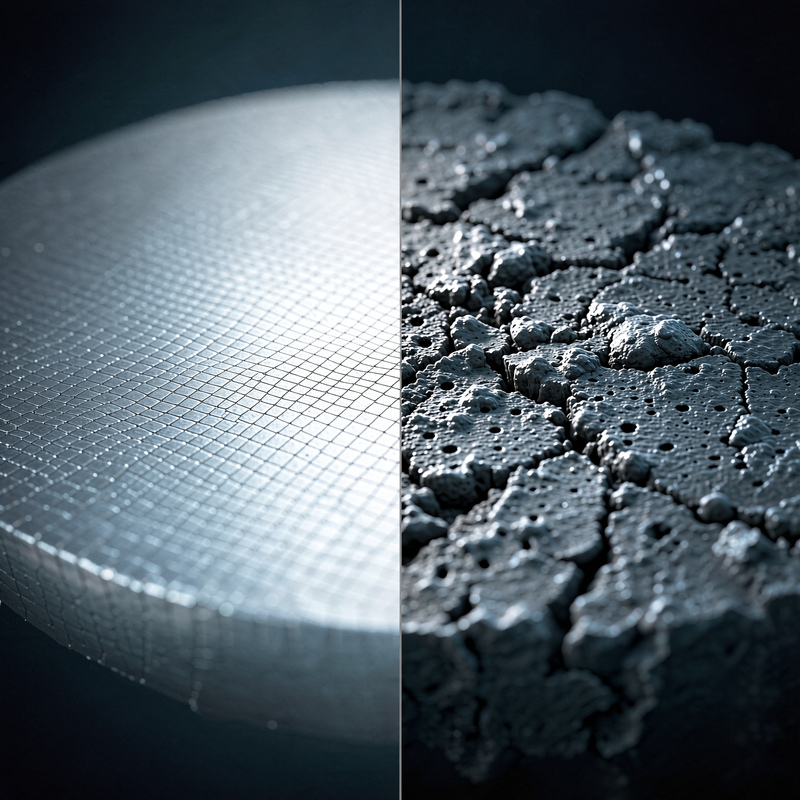
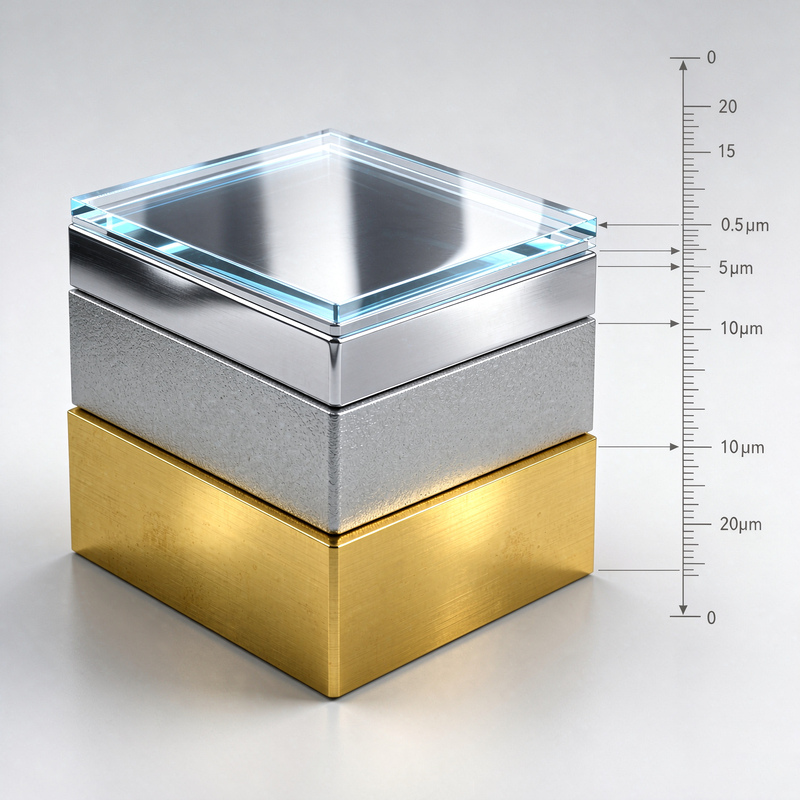
现象背后的真相:起皮与发暗绝非偶然在讲怎么解决之前,我们得先弄明白为什么会起皮、为什么会发暗。很多同行一看到起皮,**反应就是“铬没镀好”,抄起家伙就去调镀铬槽。这其实是个很大的误区。装饰铬层本身是非常薄的,厚度通常只在0.2到0.5微米左右,它就像是穿在最外面的一层透明雨衣,雨衣底下的身体如果不健康,外层再厚也无济于事。 起皮,本质上是结合力不良的表现。这往往不是镀铬工序本身的问题,而是前处理没做到位,或者是打底的镍层自身应力过大、脆性太高导致的。当工件表面的油污、氧化膜没有彻底清除干净,镀层是根本咬不住基体的,通电后看似镀上了,实际上只是“浮”在上面,一出槽或者一冷热交替,立马起泡剥离。另一方面,如果光亮镍槽里面的有机添加剂分解产物积累过多,或者糖精等柔软剂配比失调,镍层就会变得极脆,这种内应力会把铬层硬生生撕裂,表现为边缘起皮或大面积剥落。 而发暗,则是因为铬层结晶粗糙、不致密,或者是底层镍的光泽未能完美传递。铬酸电解液如果硫酸根比例失调,或者三价铬浓度异常,沉积出来的铬就不是那种耀眼的银蓝色,而是灰蒙蒙的。此外,底层镍如果因为pH值失控、铁杂质过多而发雾,即使铬层正常,整体外观也会显得暗淡无光。所以,解决装饰铬的问题,不能头痛医头脚痛医脚,必须有全局的工艺视野。
秘诀一:前处理的“清道夫”法则,除油除锈必须透彻入骨我一直强调一句话:前处理没做好,后面所有的工序都是在做无用功。这句话在装饰镀铬中尤为真理。很多厂子为了赶产能,把除油时间一压再压,除油液也不按时化验补加,靠着经验盲目投料,这就为起皮埋下了**隐患。 彻底的除油要分两步走:化学除油和电化学除油。化学除油负责把表面的大部分矿物油和松动油污乳化剥离,而电化学除油则是利用电极上产生的微小气泡的机械撕扯力,把死角和微孔里的顽固油膜彻底顶出来。这里有个容易被忽视的细节:电解除油时,工件是挂在阳极还是阴极?阴极除油效率高,但容易在表面产生氢脆和黑膜;阳极除油虽然慢点,但能同时去掉表面的轻微氧化物,让基体活化。我的建议是采用“阴-阳极联合除油”,最后以阳极处理收尾,这样既能保证除油彻底,又能让表面呈现活性状态。 除油后的水洗也十分关键。现在环保查得严,很多时候水洗槽换成上下逆流漂洗后,水质如果不达标,带出的碱液或胶体物质会附着在工件上。这时候可以加一道亲水化处理,也就是在除油后用稀硫酸或专用的表面活性剂溶液浸泡一下,确保表面是完全润湿的,没有水珠挂滴。只有当你看到从水洗槽提出来的工件表面水膜是均匀连续的,不挂水珠,这前处理的**步才算真正过关,这也是杜绝起皮的最有效屏障。
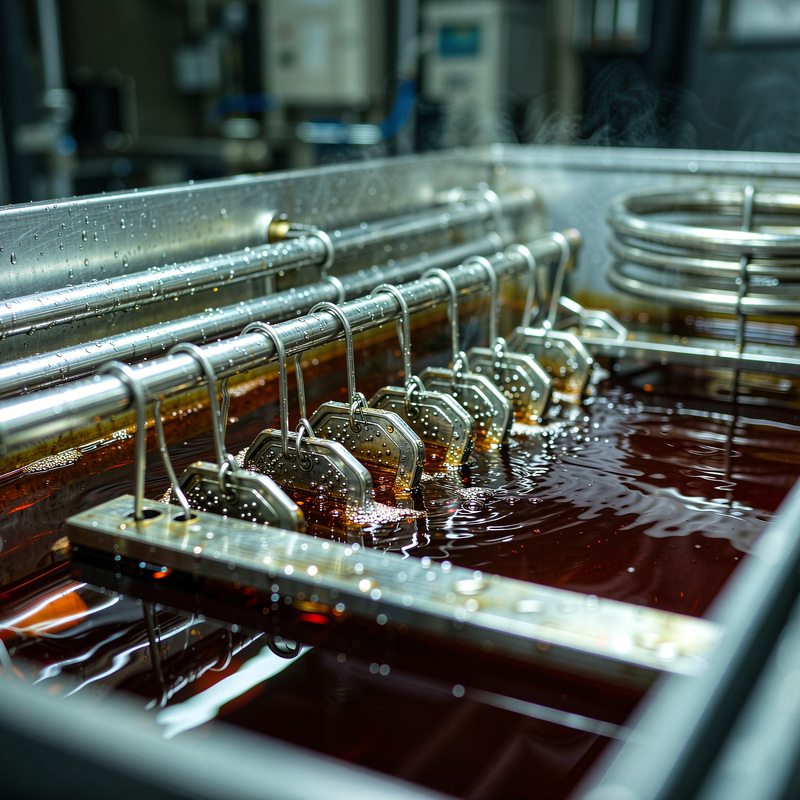
秘诀二:打底镍层的“承上启下”,厚度与致密度决定底气装饰铬的光泽,其实90%是靠底层的半光亮镍和光亮镍来托底的。你把铬层刮开看,它其实是非常微薄且半透明的。所以,底层镍的厚度、平整度、延展性直接决定了最终产品的质感和抗腐蚀能力。为什么高端卫浴件一定要做多层镍?就是因为单层镍在腐蚀介质面前是各向同性的,一旦有孔隙,腐蚀就会直逼基体。 这里不得不提双层镍甚至三层镍体系。底层打半光亮镍,含硫量极低,电位较正;表层镀光亮镍,含硫量较高,电位较负。当腐蚀发生时,电位较负的光亮镍会作为阳极优先被腐蚀,从而保护了半光亮镍和底部的基体,这就形成了经典的“牺牲阳极”保护效应。这种电化学保护的前提是两层镍之间要有良好的结合力,且厚度比例要控制好。通常半光亮镍占总厚度的三分之二左右,这样才能保证足够的防腐时长而从外观上又看不出分层。 控制光亮镍槽的纯粹性是防止发暗的关键。镍槽最怕有机污染和金属杂质。平时添加的光亮剂和柔软剂,在电解过程中会不断分解产生有机杂质,这些杂质如果不去除,会让镀层发雾、发脆。定期用活性炭进行连续循环过滤是必不可少的功课。同时,六价铬的污水千万别串到镍槽里去,哪怕是一点微量的铬酸根离子带入镍槽,都会导致低电位区发暗甚至镀不上。把控好镍层的质量和厚度,铬层的光亮就有了坚实的“底气”。
秘诀三:镀铬槽液的“微调艺术”,温度、电流与三价铬的平衡终于说到镀铬槽本身了。标准镀铬液的成分其实并不复杂,铬酐、硫酸、三价铬,老三样。但要把这三样比例调到完美,堪称一门微调艺术。最经典也是最稳妥的比例是铬酐与硫酸根的比值控制在100:1。这个比值一旦偏离,比如硫酸根偏高,就会出现覆盖能力差、高电位区发暗甚至镀层发黑;如果硫酸根偏低,则电流效率下降,低电位区(比如孔眼、凹角处)根本镀不上铬,出现漏镀现象。 三价铬也是个让人又爱又恨的角色。没有三价铬,铬层根本沉积不出来;但三价铬高于10g/L甚至15g/L以上,槽液的导电率会大幅下降,析氢变得严重,镀层发灰、发暗,甚至出现粗糙的毛刺。三价铬的平衡依赖阴阳极面积比的控制。我们常说阳极面积要是阴极面积的2到3倍,就是为了保证在电解过程中,阳极产生的氧气能把多余的三价铬重新氧化成六价铬。如果你的工件表面积经常很大,挂具却又细又短,阳极面积不足,三价铬就会不断累积,槽液就废掉了。 除了成分,物理参数的控制同样是精髓。温度和电流密度是一对孪生兄弟。装饰铬通常操作在45-50℃之间,对应的电流密度在15-25 A/dm²。温度高了,必须配上大电流才能镀出亮富的镀层,否则会发灰;温度低了,如果还给大电流,镀层就会变得极度脆硬且布满网状裂纹。现在的天气变化无常,车间温度起伏大,如果不配备恒温加热和冷却系统,光靠老师傅的手感去摸槽子温度,那是绝对做不出稳定的高质感装饰铬的。
秘诀四:后处理的“隐形铠甲”,清洗与钝化造就持久光泽出槽之后的工作往往最容易被忽视。很多工件刚下线时光可鉴人,但客户拿回去放个十天半个月,或者做个盐雾测试就发暗发黑,问题大多出在后处理这道关上。镀铬层表面布满微裂纹,这些裂纹不仅藏着残余的铬酸,还会成为日后腐蚀的策源地。 首先是清洗。镀铬后的工件必须经过多级逆流漂洗,而且最后一道水洗必须是纯净的热去离子水。热水的温度要控制在80℃以上,这一方面是为了让水分快速蒸发,防止水痕残留;另一方面,热水可以促使镀铬层的微孔充分张开,把里面的酸液洗干净。如果带着酸液烘干,酸液浓缩后具有极强的腐蚀性,很快就会透过微裂纹把底层的镍腐蚀掉,表面就会出现白色的发暗斑点。 为了进一步提升质感和防腐能力,现在行业内流行在最后加一道钝化或封闭处理。传统的铬酸钝化虽然有效,但对环保不友好。现在可以采用无铬的有机硅烷偶联剂或者特殊的封闭剂进行浸泡处理,会在铬层表面形成一层极薄的疏水膜,厚度只有几个纳米,完全不影响外观,但能有效阻隔腐蚀介质的侵入,大幅延长盐雾测试时间。同时也能在一定程度上提升抗指纹能力,让消费者拿到产品时,那种冷峻的高级质感扑面而来,这才是完整闭环的高端表面处理工艺。
结语:在细节中重塑质感,让工艺敬畏于心在这个同质化竞争日益激烈的时代,产品质量的提升往往不依赖于什么颠覆性的黑科技,而是取决于你对基础工艺细节的掌握程度。标题里说的“质感提升90%”,并不是夸大其词的魔法,而是把原本因为疏忽而流失的品质分数,通过严谨的工艺控制重新拿回来而已。 装饰铬的起皮发暗,从来不是单一科室的绝症,它是前处理的敷衍、打底镍的失衡、镀液管理的疏漏以及后处理的草率综合作用的结果。把除油做到透彻入骨,把多层镍体系搭配完善,精准控制铬槽的化学与物理平衡,再辅以严密的后处理保护,这套组合拳打下来,你的产品自然能在市场上拥有话语权。
我们常说做电镀要有匠心,其实匠心就是对这些看似枯燥的参数抱有敬畏之心,在日复一日的生产中,把每一次通电都当成一次与金属的深度对话。只有这样,才能在平凡的基材上,绽放出最动人的金属光芒。 声明:此篇为深圳市华凯表面处理技术有限公司原创文章,转载请标明出处链接:http://www.szwaken.com/sys-nd/325.html
文章分类:
电镀资讯
|